Plastik Boru Üretim Hattı Nasıl Kurulur? Makine ve Ekipman Seçimi
Boru Üretim Hattı Kurulumu Nereden Başlar?
Bir plastik boru üretim hattı kurmak, yalnızca ekstrüder satın almak anlamına gelmez. Doğru proje; üretilecek borunun hammaddesi, dış çap aralığı, et kalınlığı, katman yapısı, kullanım alanı ve hat sonu operasyonlarının birlikte tanımlanmasıyla başlar.
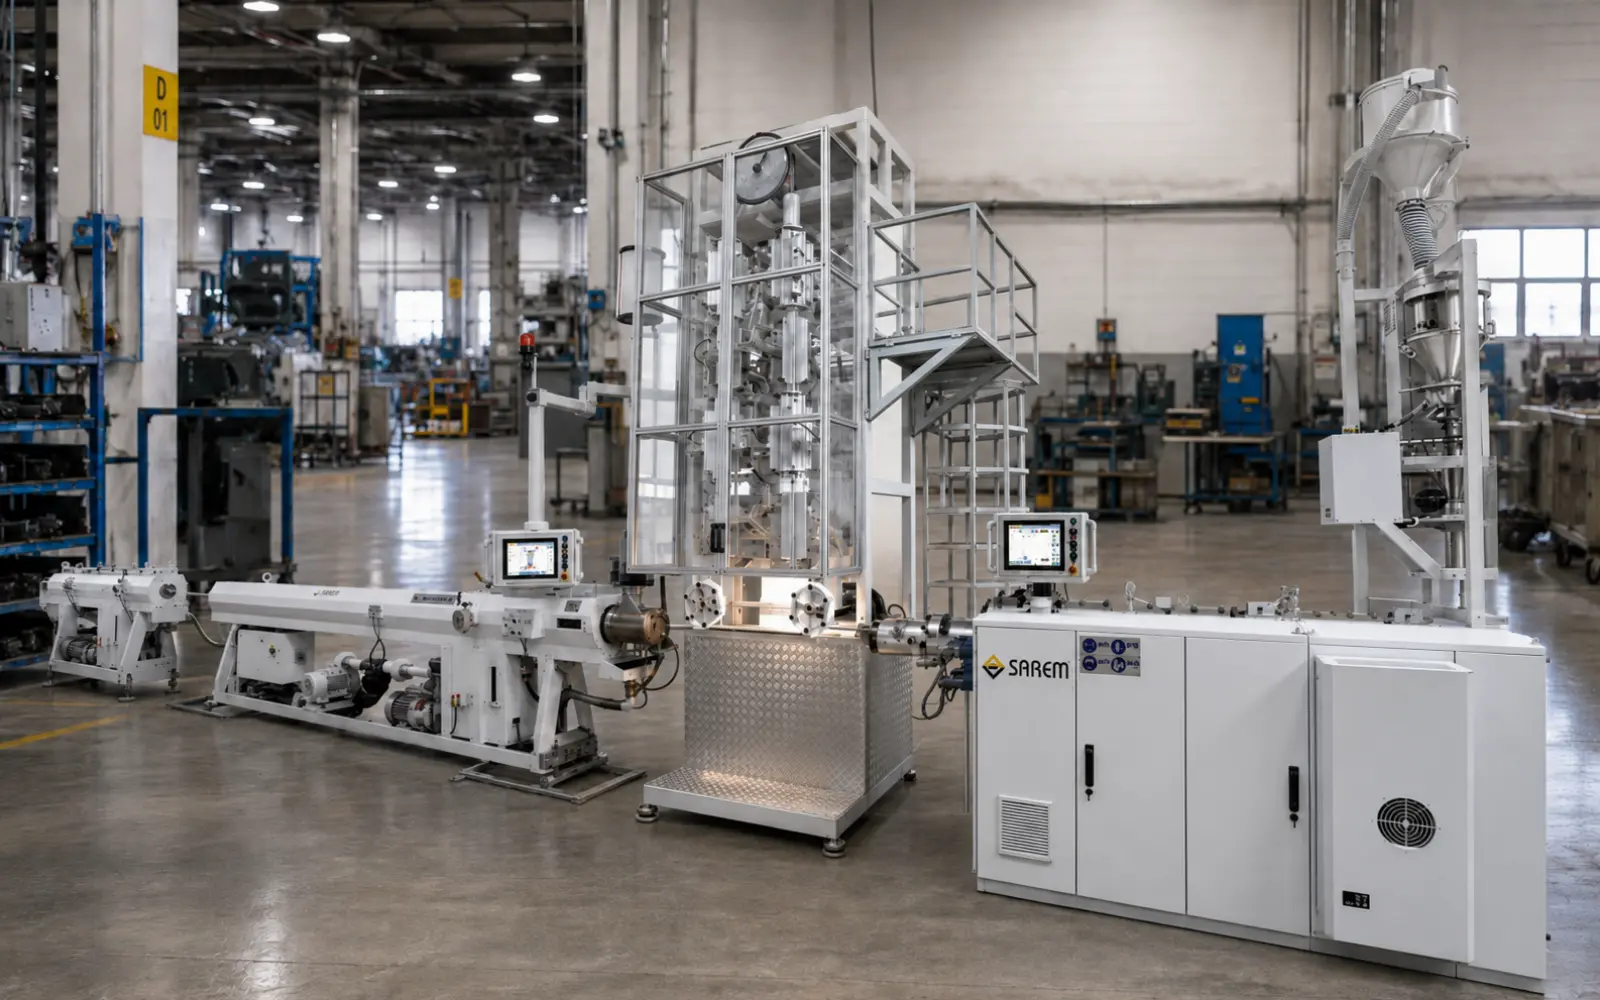
Bu teknik bilgiler, ekstrüder ve kalıp kafasından vakum tankına, soğutma düzeninden çekici, kesici, sarıcı veya muflama ekipmanına kadar bütün hattın seçim temelini oluşturur. Bir bileşenin kapasite veya kontrol karakteristiği diğer ekipmanlardan kopuk değerlendirildiğinde proses kararlılığı ve ürün sürekliliği zorlaşabilir.
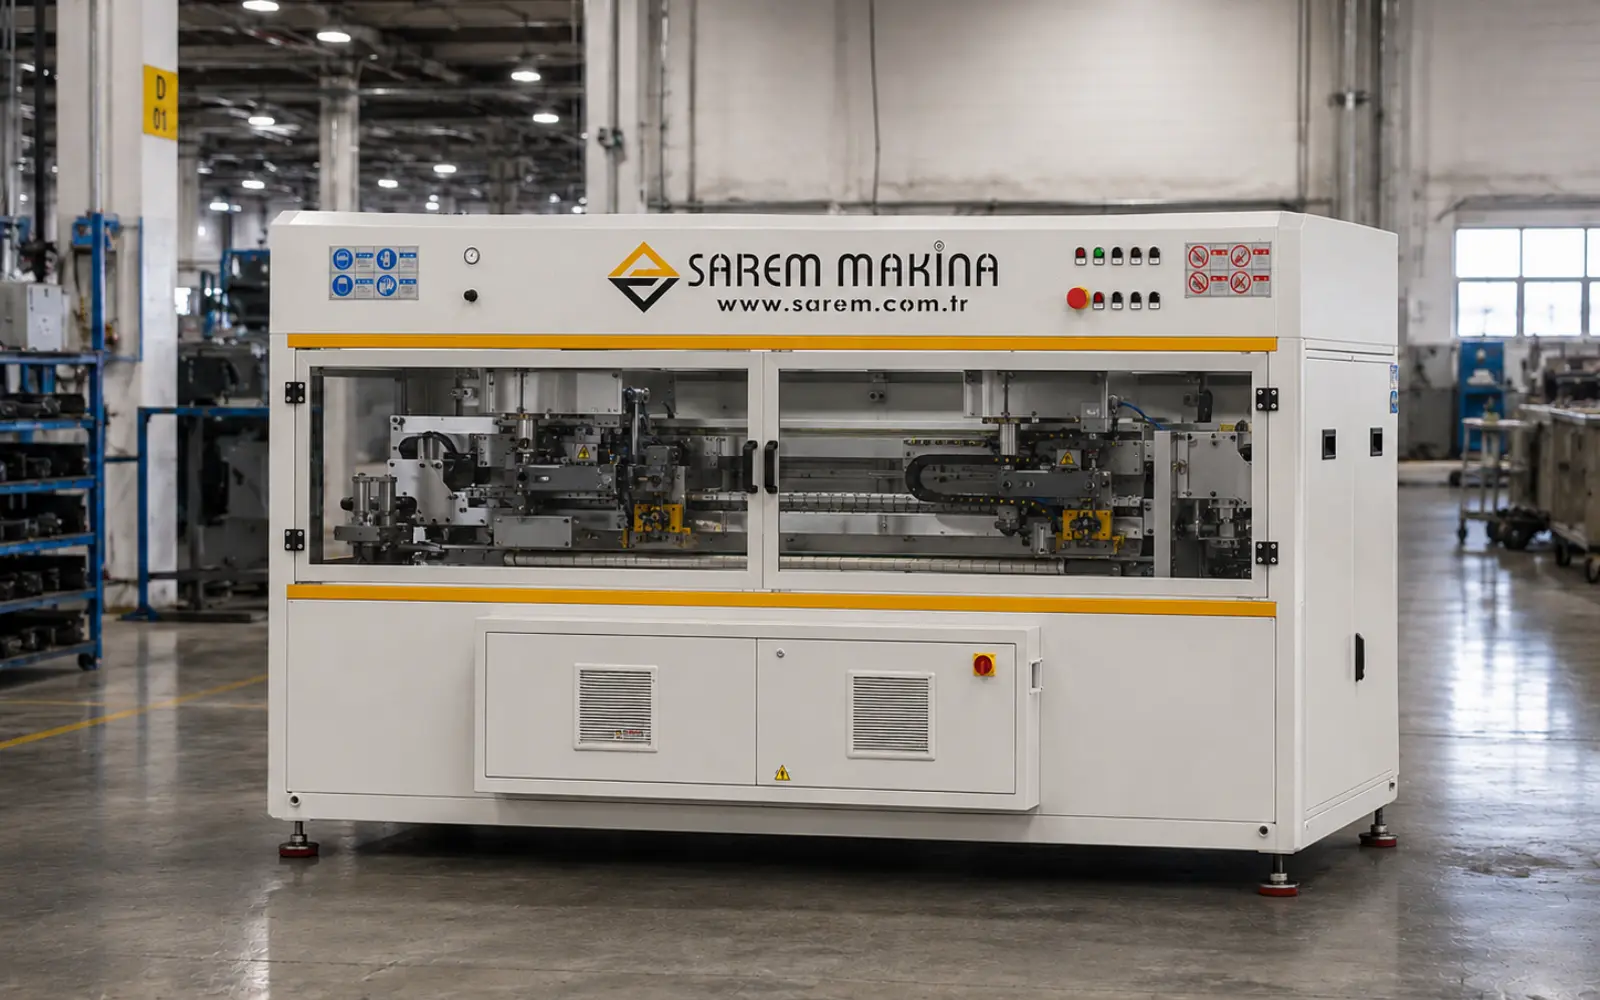
SAREM Makina, 2006’dan beri PE/HDPE, PVC, PP-RC, PEX-A ve damla sulama borusu uygulamaları için proje odaklı boru ekstrüzyon sistemleri geliştirir. Hat konfigürasyonu, üreticinin hedef ürün ailesine ve proses gereksinimlerine göre mühendislik yaklaşımıyla belirlenir.
Plastik Boru Üretim Hattının Temel Makineleri
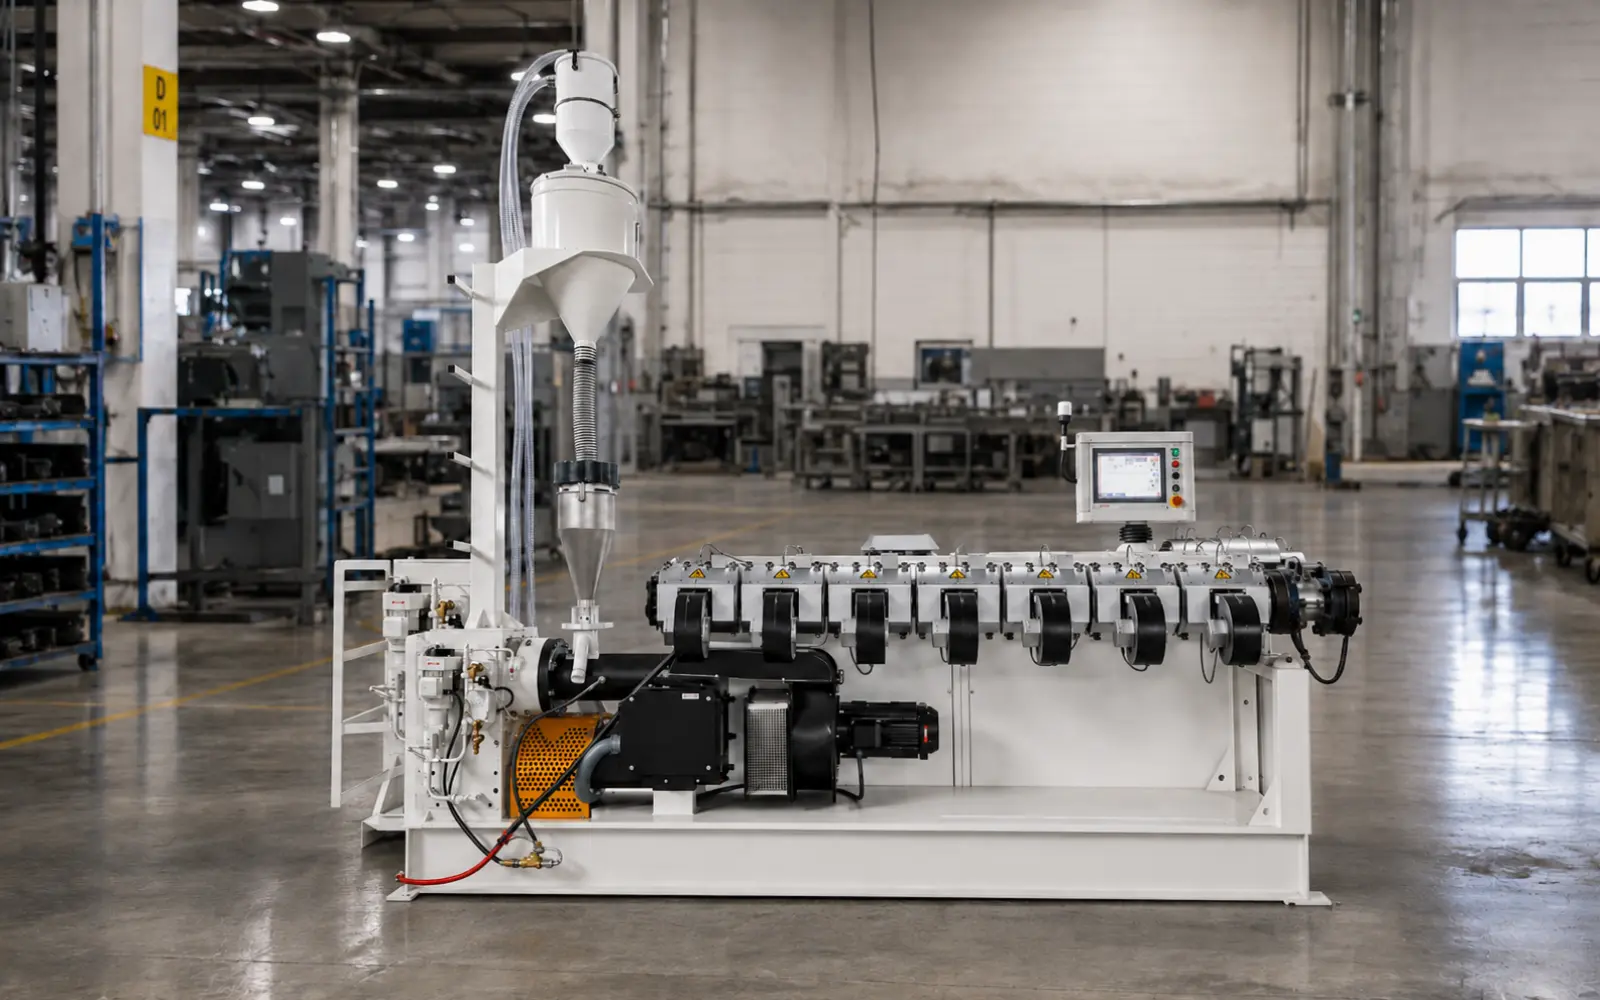
Ekstrüder
Ekstrüder, granül veya uygun formdaki polimer hammaddenin kontrollü biçimde taşındığı, ısıtıldığı, homojenleştirildiği ve kalıp kafasına basıldığı ana proses makinesidir. Vida-kovan sistemi, tahrik ve sıcaklık kontrolü işlenecek malzemeye göre birlikte değerlendirilir.
Ekstrüzyon kalıp kafası
Boru ekstrüzyon kalıp kafası, eriyiğin dairesel kesitte dağıtılmasını ve boru geometrisinin oluşturulmasını sağlar. Tek veya çok katmanlı üretim gereksinimi, malzeme dağılımı ve hedef çap aralığı kafa seçiminin temel girdileridir.
Vakum ve soğutma tankları
Vakum kalibrasyon bölümü borunun dış geometrisinin kontrolüne, soğutma tankları ise şekillenen ürünün kademeli olarak kararlı hâle gelmesine hizmet eder. Tank uzunluğu ve proses düzeni, ürün tipi ile hat yapısına göre planlanır.
Çekici, kesici ve sarıcı sistemleri
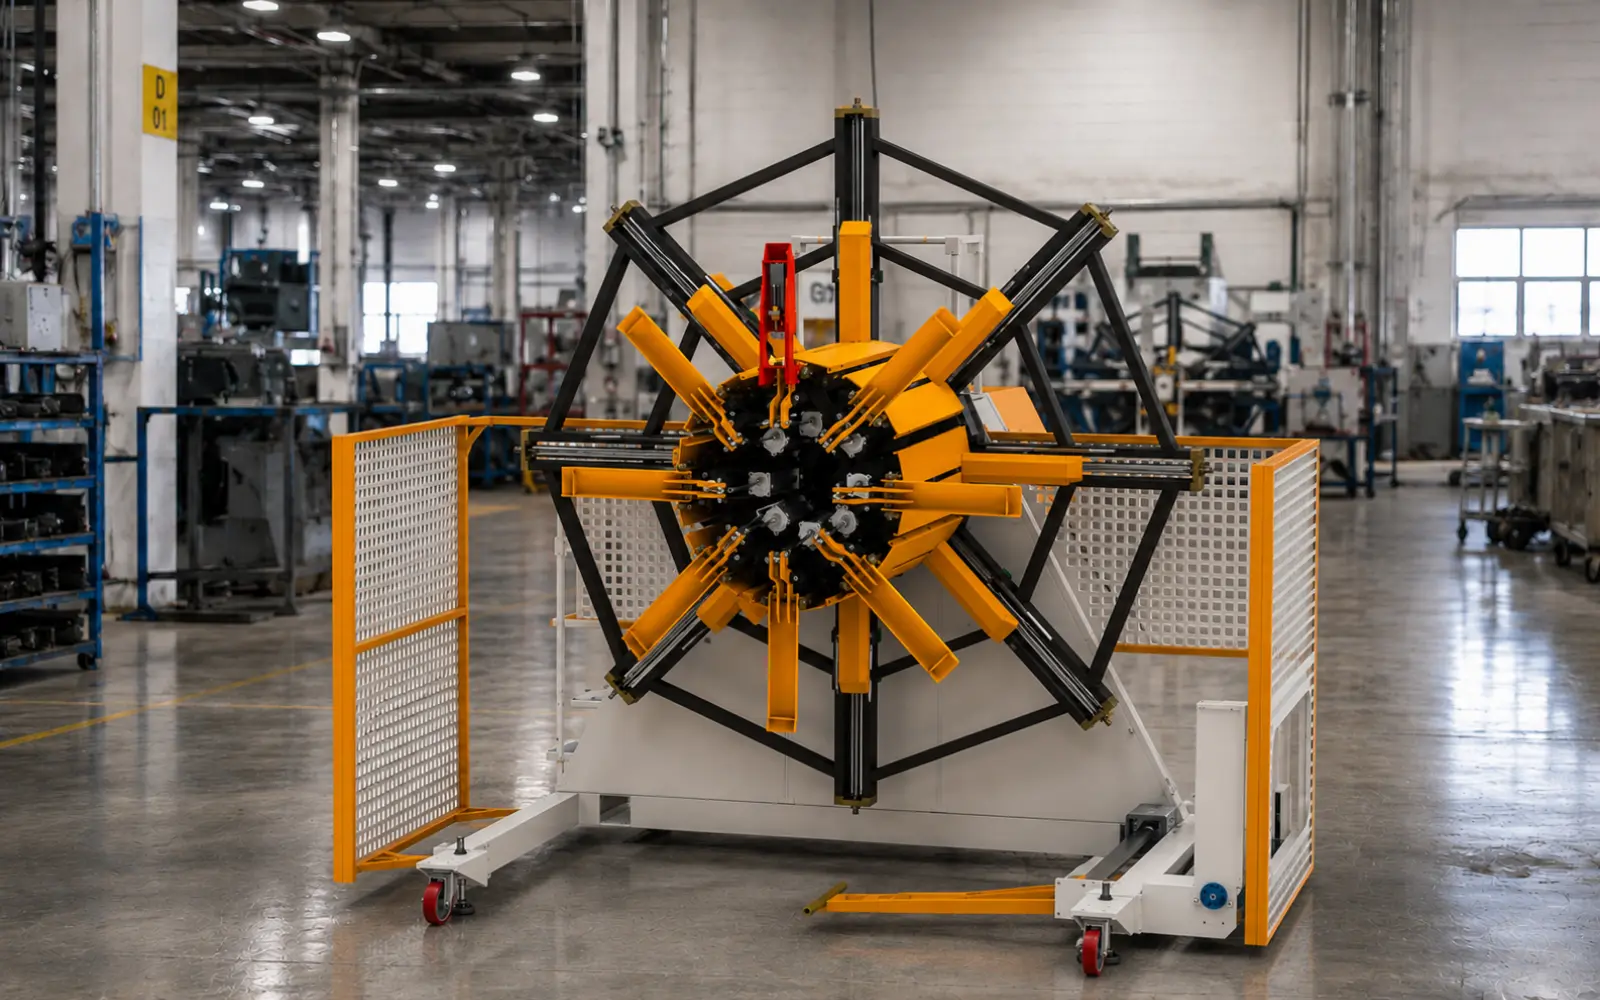
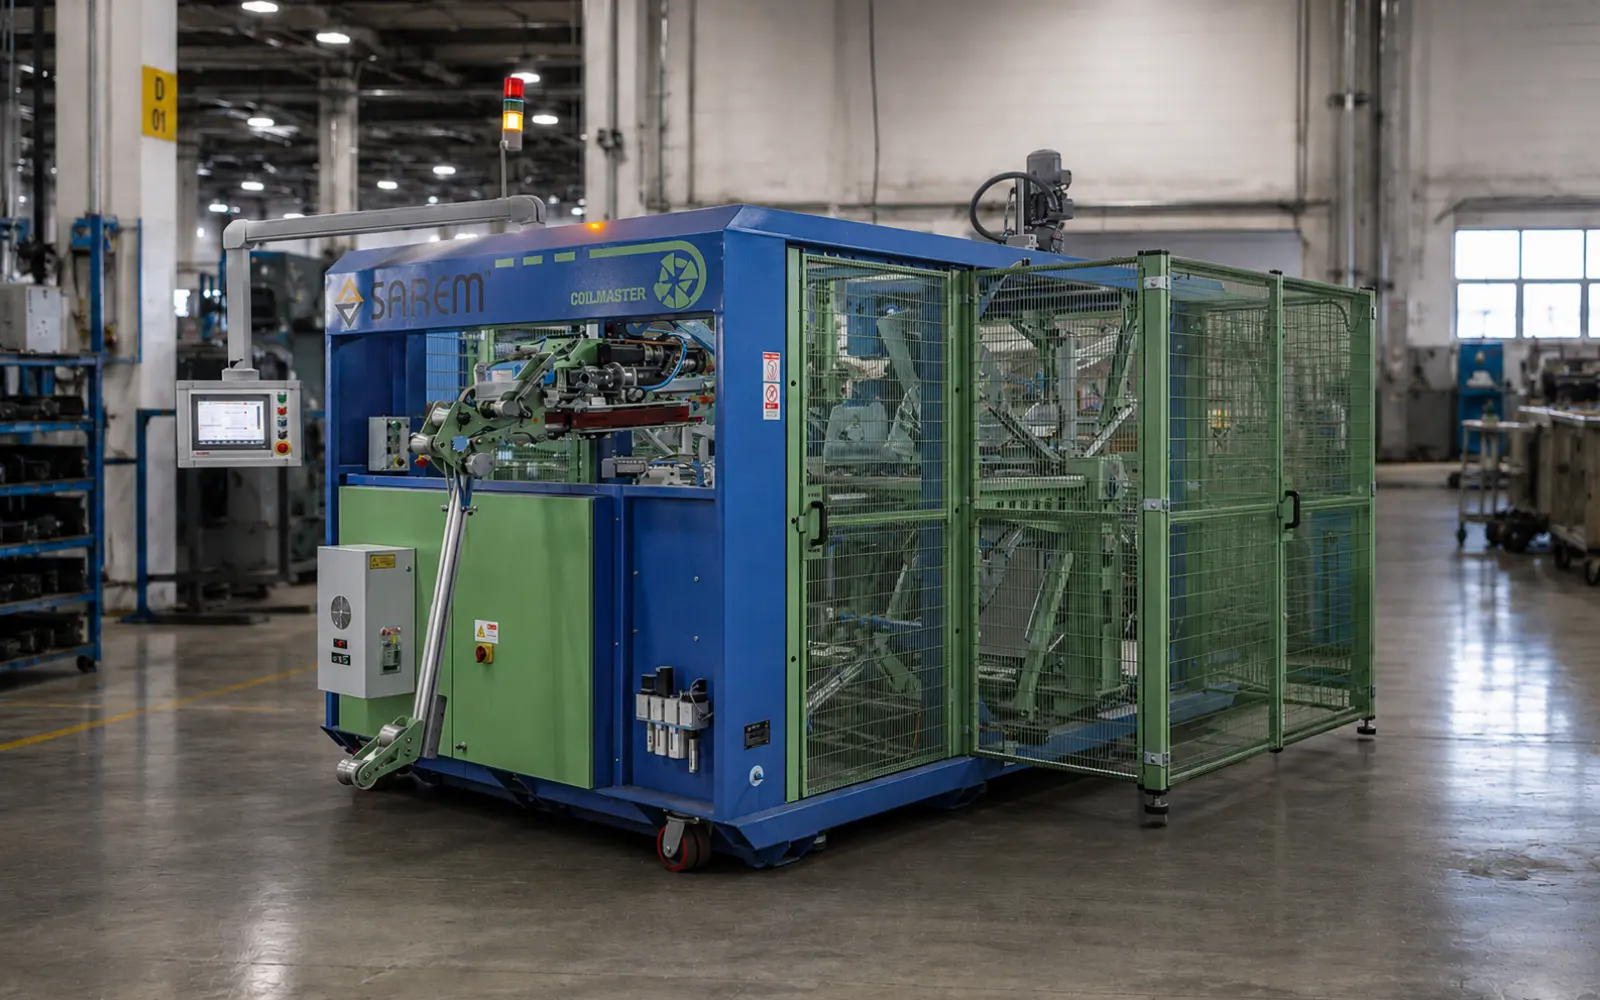
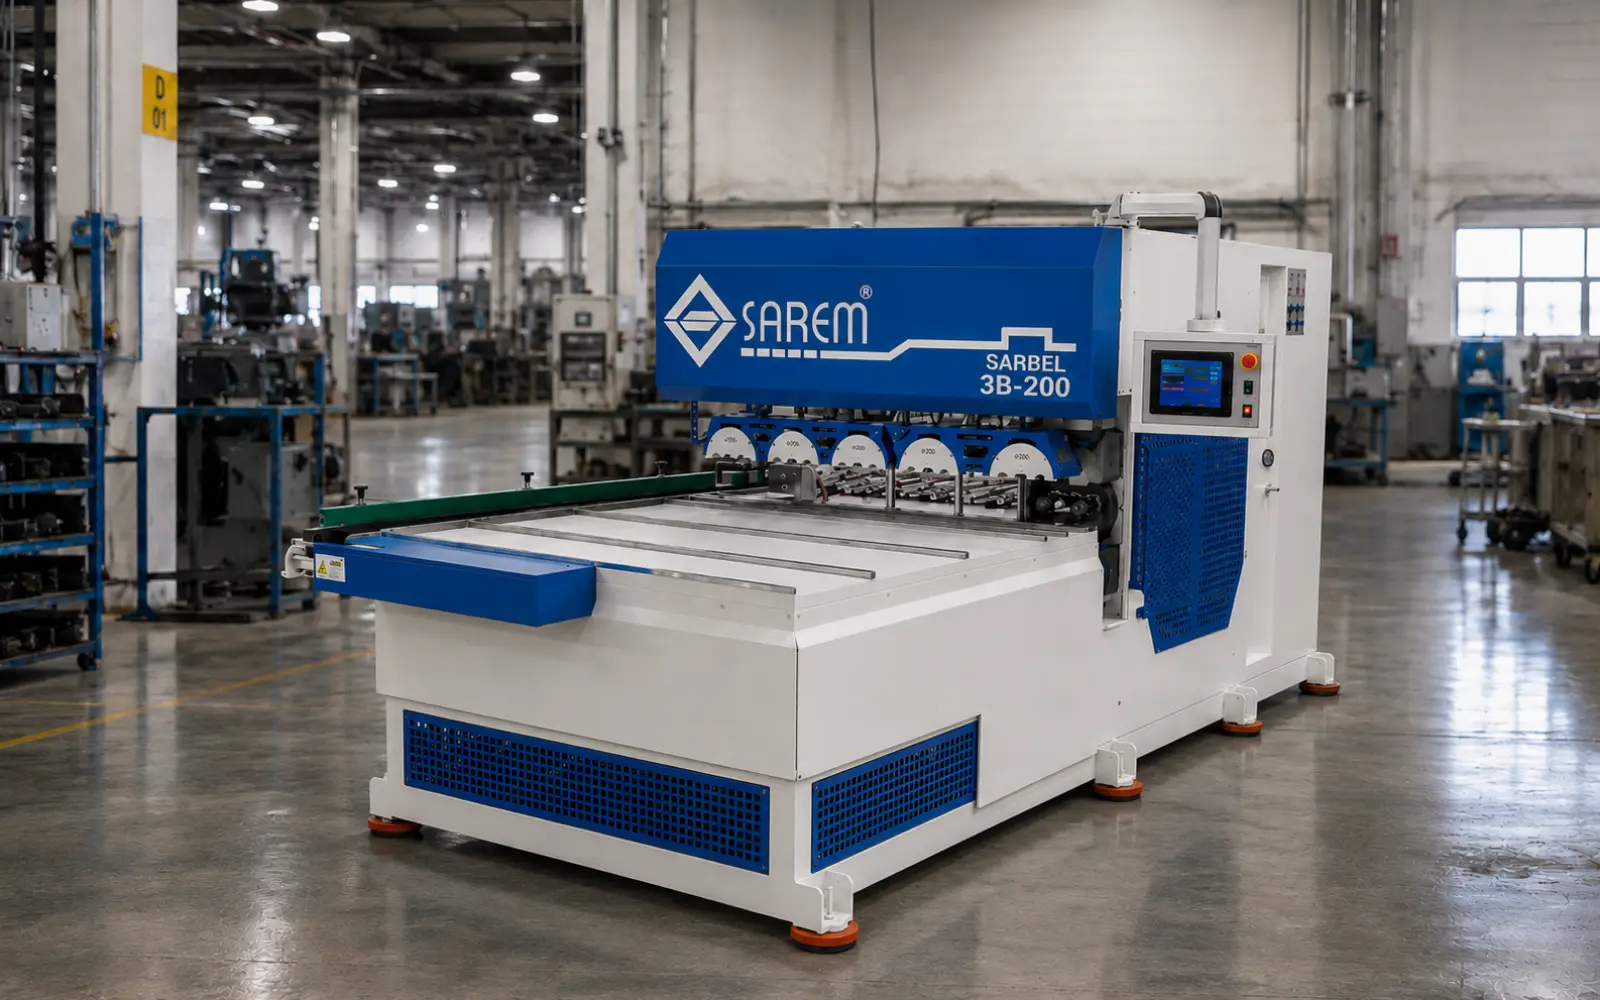
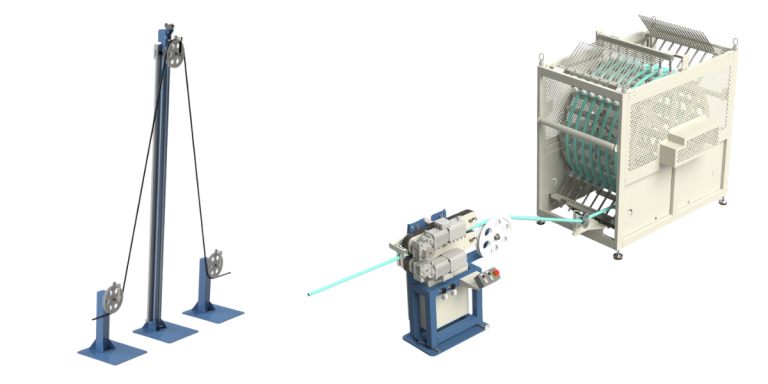
Çekici boruyu hat boyunca kontrollü hızda taşır. Rijit borular genellikle kesme ve istifleme operasyonlarına, esnek borular ise sarma sistemlerine yönlendirilir. PVC uygulamalarında ürün yapısına göre muflama makinesi de hat sonu çözümüne eklenebilir.
Hat Projelendirmesinde İzlenecek Dört Adım
1. Ürünü tanımlayın
Borunun kullanım alanı, hammadde türü, çap aralığı, et kalınlığı ve tek ya da çok katmanlı yapısı teknik şartnamenin çekirdeğini oluşturur.
2. Proses akışını belirleyin
Hammadde besleme, ekstrüzyon, şekillendirme, kalibrasyon, soğutma, çekme ve hat sonu operasyonları sıralanır. Ölçüm ve kontrol noktaları bu akış içinde tanımlanır.
3. Ekipman arayüzlerini eşleştirin
Ekstrüder çıkışı ile kalıp kafası, tanklarla çekici ve çekiciyle kesici ya da sarıcı arasındaki mekanik ve proses uyumu kontrol edilir. Amaç, bütün hattın ortak üretim hedefiyle çalışmasıdır.
4. Devreye alma ve operatör gereksinimlerini planlayın
Kurulum alanı, enerji ve yardımcı tesisatlar, hammadde lojistiği, kontrol senaryoları, ürün değişimleri ve bakım erişimi proje aşamasında değerlendirilmelidir. Böylece devreye alma süreci ölçülebilir kabul kriterleriyle yürütülebilir.
Farklı Boru Malzemeleri İçin Hat Yaklaşımı
PE ve HDPE boru üretiminde malzemenin eriyik davranışı, kalıp dağılımı, vakum kalibrasyonu ve soğutma düzeni öne çıkar. PP-RC hatlarında yüzey kalitesi, katman yapısı ve et kalınlığı kararlılığı; PVC hatlarında ise malzeme işleme karakteri, kalibrasyon ve kesim/muflama düzeni birlikte değerlendirilir.
PEX-A ve damla sulama borusu üretimi de kendine özgü proses ve hat sonu gereksinimlerine sahiptir. Bu nedenle “tek tip boru makinesi” yaklaşımı yerine, ürün ailesine göre yapılandırılmış plastik boru üretim makineleri kullanılmalıdır.
Sık Sorulan Sorular
Plastik boru üretim hattında hangi makineler bulunur?
Uygulamaya göre besleme sistemi, ekstrüder, kalıp kafası, vakum ve soğutma tankları, çekici, kesici, sarıcı, istifleme veya muflama ekipmanları bulunabilir.
Hat seçimi neden hammaddeyle başlar?
PE, PVC, PP-RC ve PEX-A farklı proses davranışlarına sahiptir. Ekstrüder, kalıp, soğutma ve kontrol düzeni malzemeye göre değişir.
Komple hat satın almanın avantajı nedir?
Ekipman arayüzlerinin aynı proses hedefiyle değerlendirilmesi, devreye alma ve üretim kontrolünü kolaylaştırır.
Üretim hattı için hangi bilgiler tedarikçiye verilmelidir?
Hammadde, boru çapları, et kalınlığı, katman sayısı, ürün standardı, hedef üretim düzeni ve hat sonu biçimi paylaşılmalıdır.
SAREM Makina hangi hatları geliştirir?
SAREM Makina; PE/HDPE, PVC, PP-RC, PEX-A ve damla sulama borusu üretimine yönelik proje bazlı ekstrüzyon hatları ve yardımcı makineler geliştirir.
Üretim Hattınızı Teknik Verilerle Planlayalım
Yeni yatırım veya kapasite geliştirme projenizde üretilecek borunun teknik tanımını paylaşın. SAREM Makina, ekstrüderden hat sonu ekipmanına kadar uygun boru üretim hattı konfigürasyonunu proses gereksinimleri üzerinden değerlendirsin.
Plastik boru üretim hattı projeniz için iletişime geçin.