Boru Ekstrüzyon Makinesi Nedir? PE, PVC, PP-RC ve PEX-A Hatları
Boru Ekstrüzyon Makinesi Nasıl Çalışır?
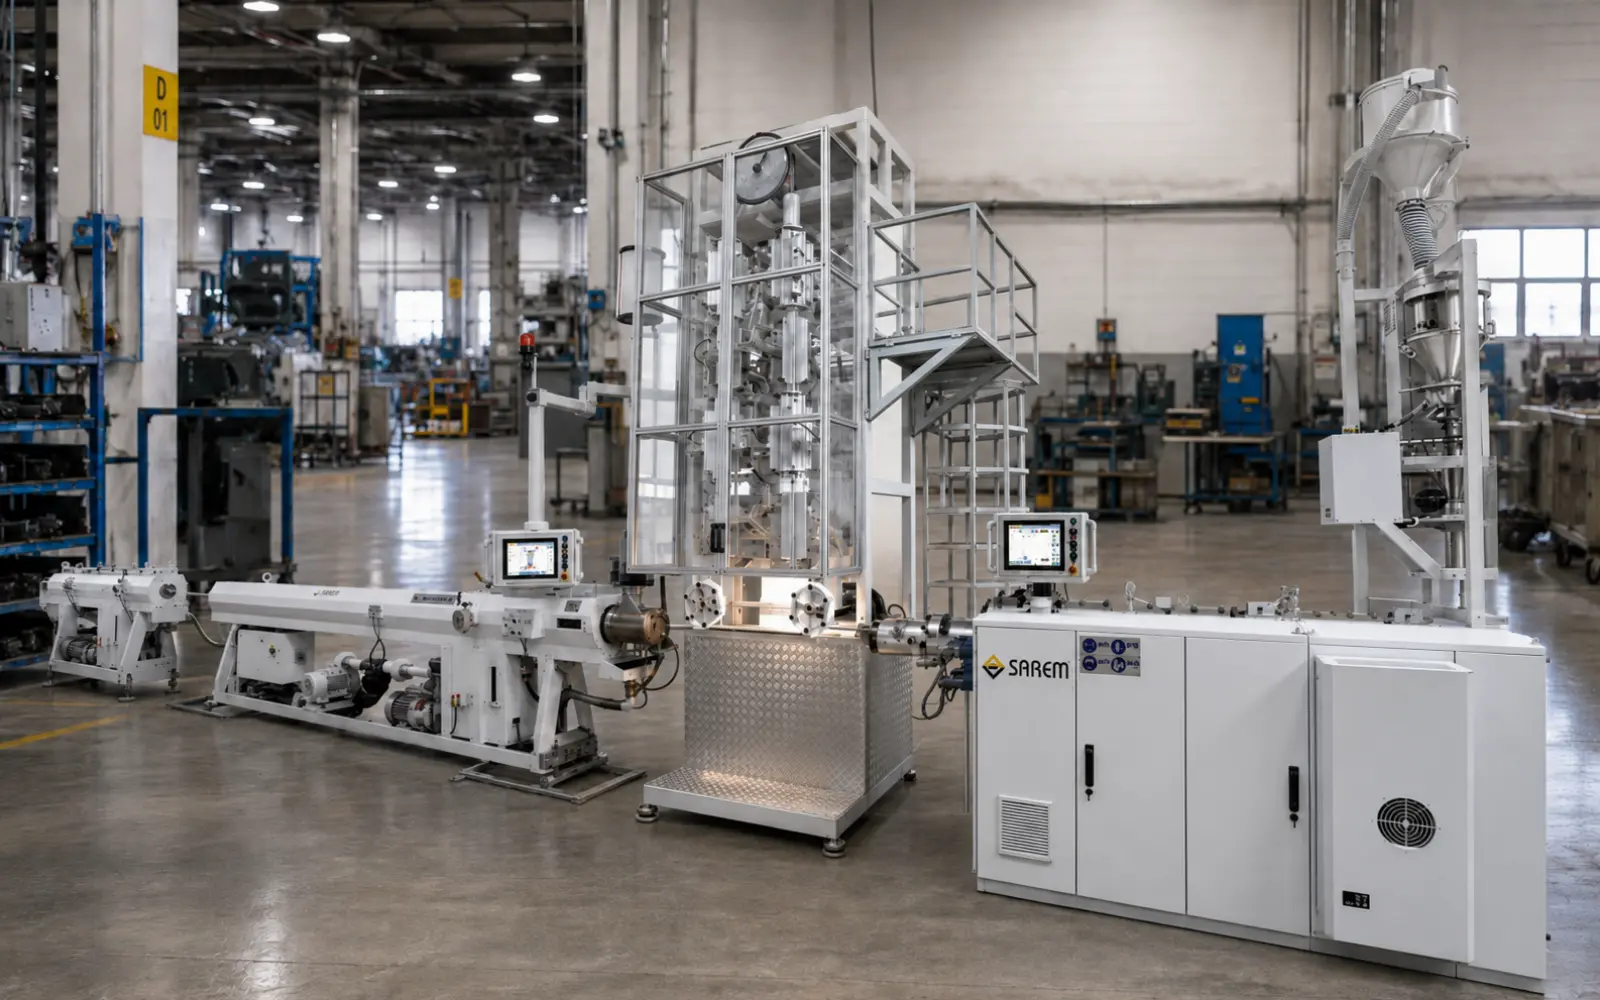
Boru ekstrüzyon makinesi, termoplastik hammaddenin kontrollü biçimde eritilerek kalıp kafasından sürekli bir boru profili hâlinde çıkarılmasını sağlayan üretim sisteminin merkezidir. Ancak endüstriyel bir boru ekstrüzyon hattı yalnızca ekstrüderden oluşmaz; şekillendirme, kalibrasyon, soğutma, çekme ve hat sonu operasyonları birlikte çalışır.
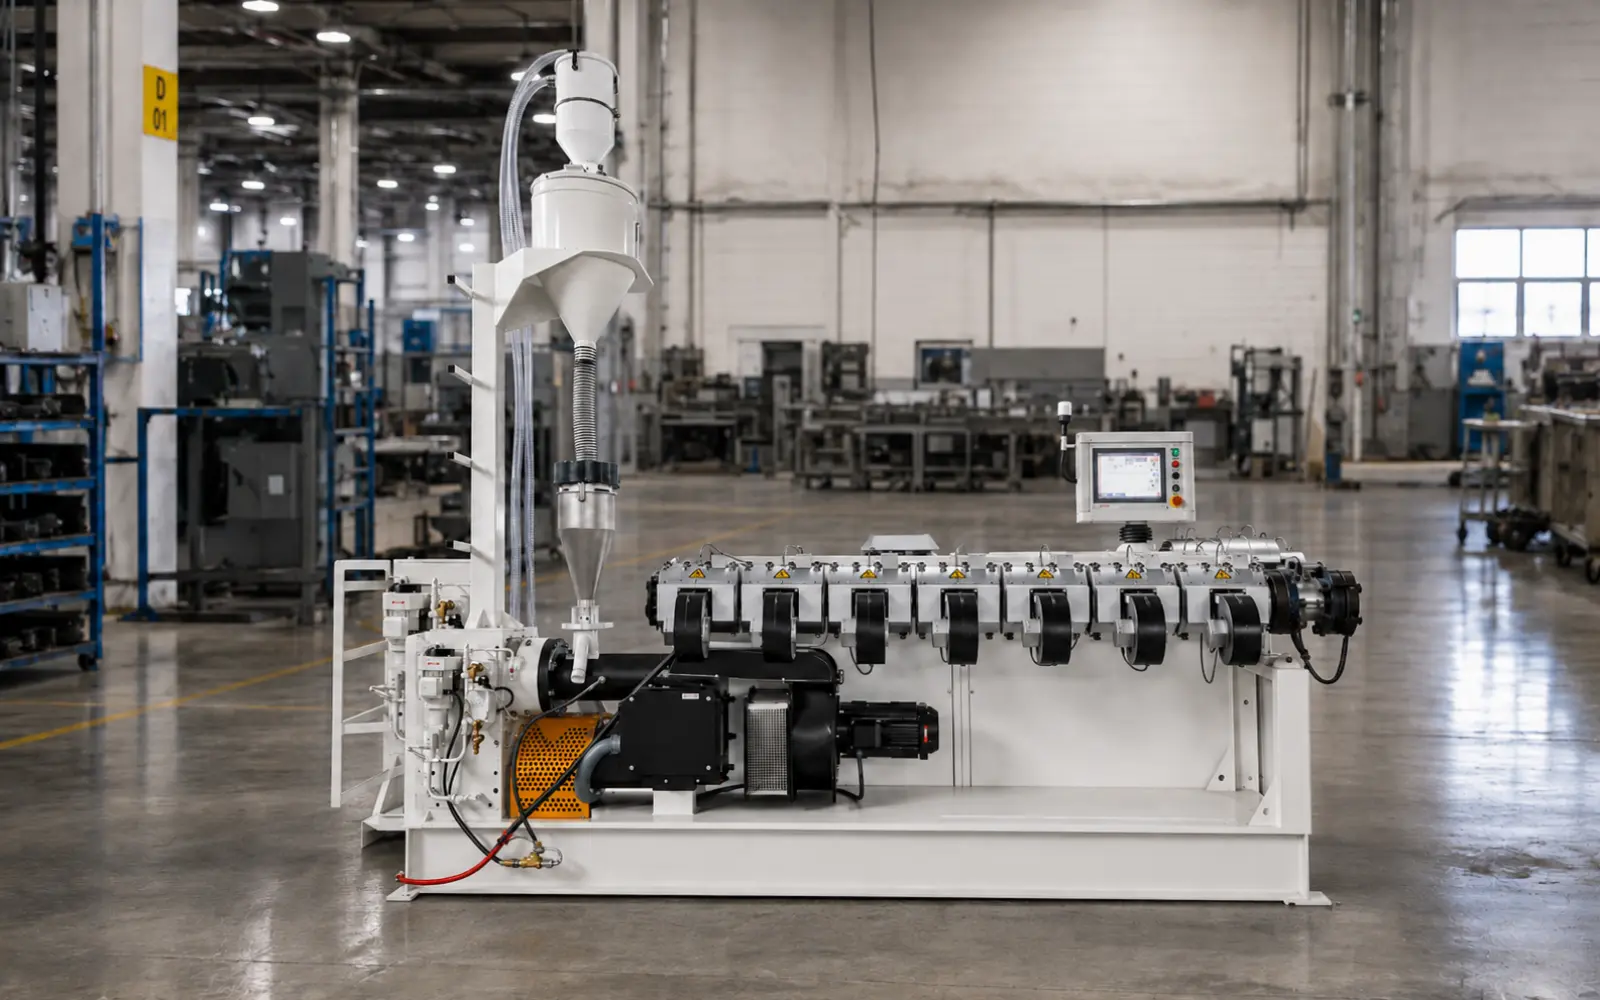
Proses, hammaddenin ekstrüdere beslenmesiyle başlar. Vida-kovan sistemi malzemeyi taşır, ısı ve kesme etkisiyle homojenleştirir ve kontrollü basınçla kalıp kafasına iletir. Kalıp kafası eriyiği dairesel kesitte dağıtarak borunun ilk geometrisini oluşturur.
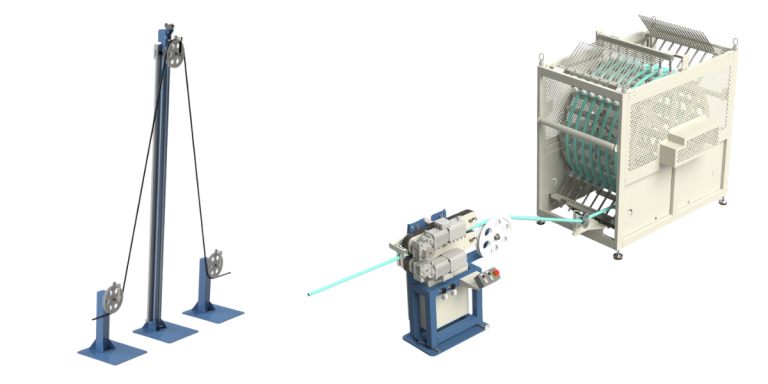
Şekillenen sıcak boru vakum kalibrasyon ve soğutma bölümlerinden geçer. Çekici, ürünün hat boyunca kararlı hareketini sağlar; kesici, sarıcı, istifleme veya muflama sistemi ise borunun yapısına göre üretimi tamamlar. Bu nedenle plastik boru ekstrüzyonu, ardışık makinelerin ortak kontrolünü gerektiren sürekli bir prosestir.
Ekstrüzyon Hattındaki Temel Sistemler
Hammadde besleme ve ekstrüder
Besleme sistemi malzemenin kontrollü aktarımını destekler. Ekstrüderde vida-kovan, ısıtma bölgeleri ve tahrik sistemi; işlenecek polimerin proses davranışına göre eriyiğin hazırlanmasında görev alır.
Kalıp kafası ve eriyik dağılımı
Ekstrüzyon kalıp kafası, eriyik akışını borunun çevresine dağıtır ve hedef kesitin oluşmasını sağlar. Hammadde, çap aralığı ve katman sayısı kafa tasarımı seçiminde temel girdilerdir.
Vakum kalibrasyonu ve soğutma
Vakum tankı borunun dış geometrisinin kontrol edilmesine yardımcı olur. Ardından soğutma bölümü, ürün formunu kademeli biçimde kararlı hâle getirir. Proses ayarları ürün ve hat yapısına göre belirlenir.
Çekme ve hat sonu ekipmanları
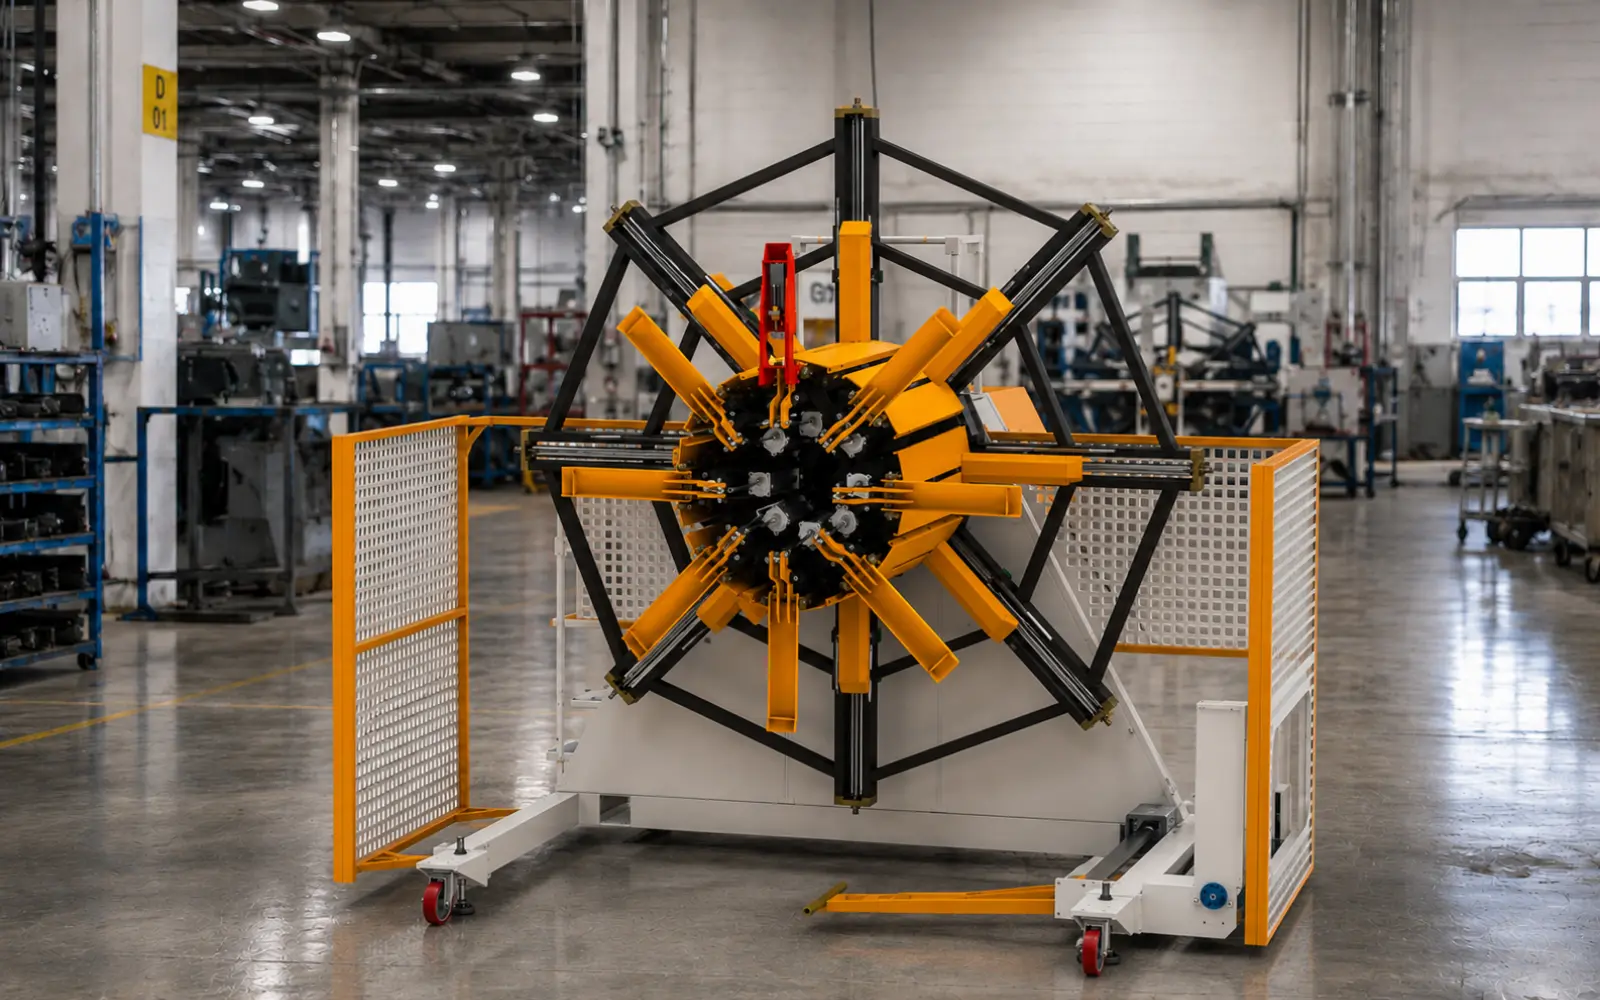
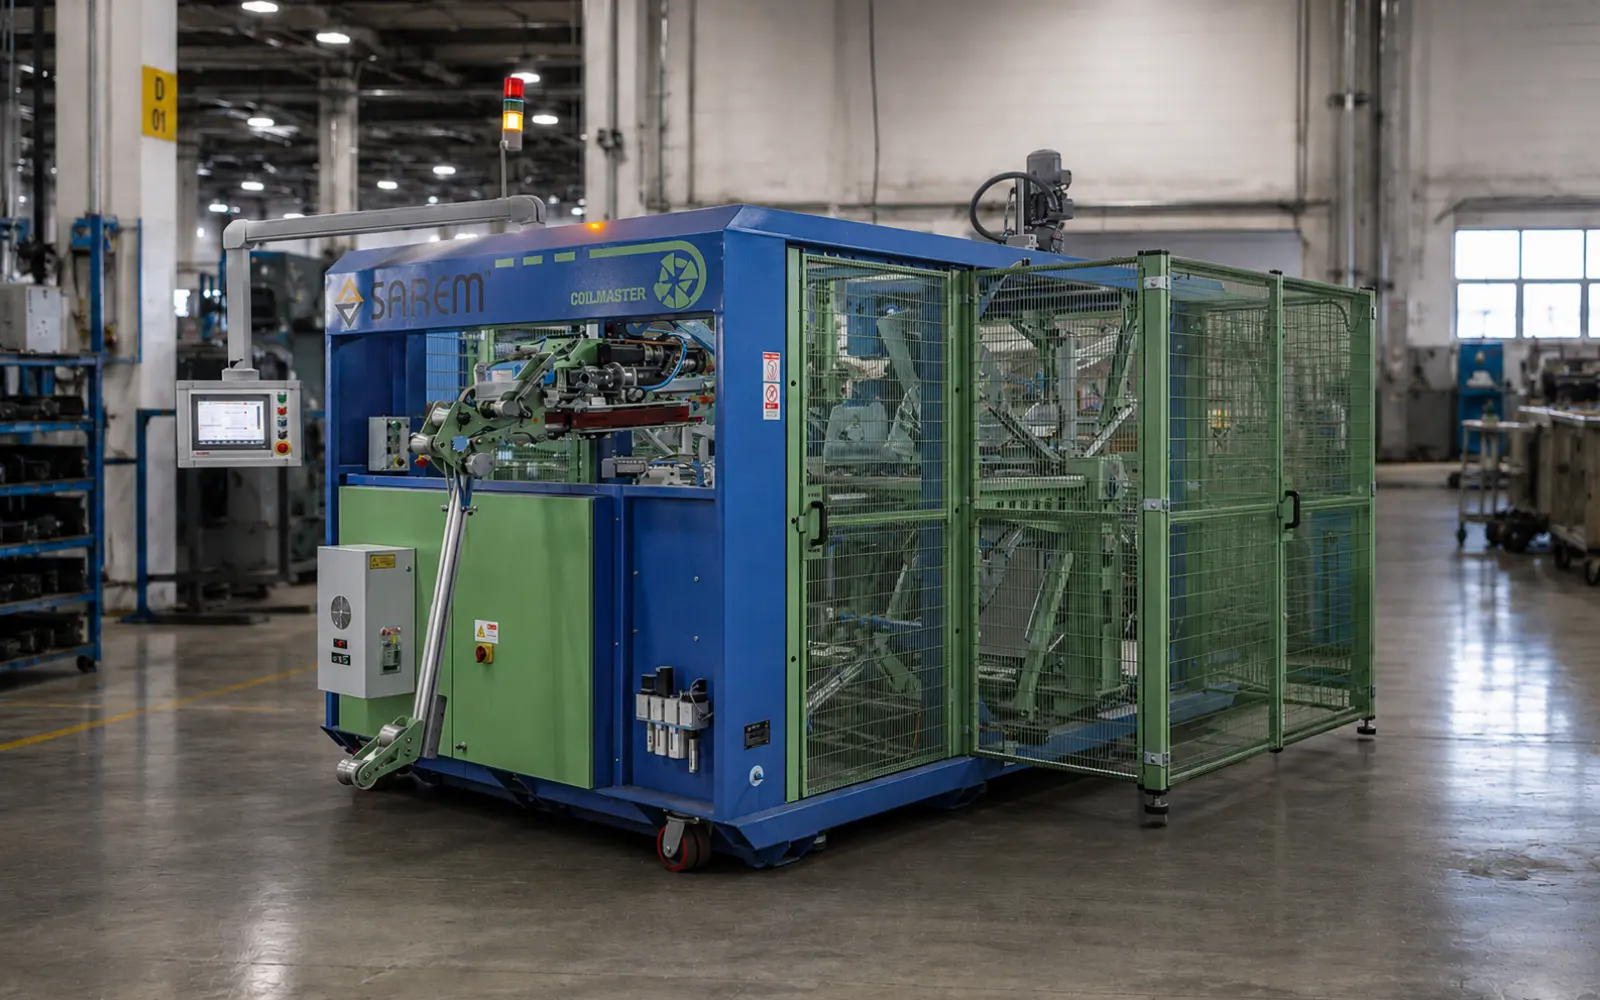
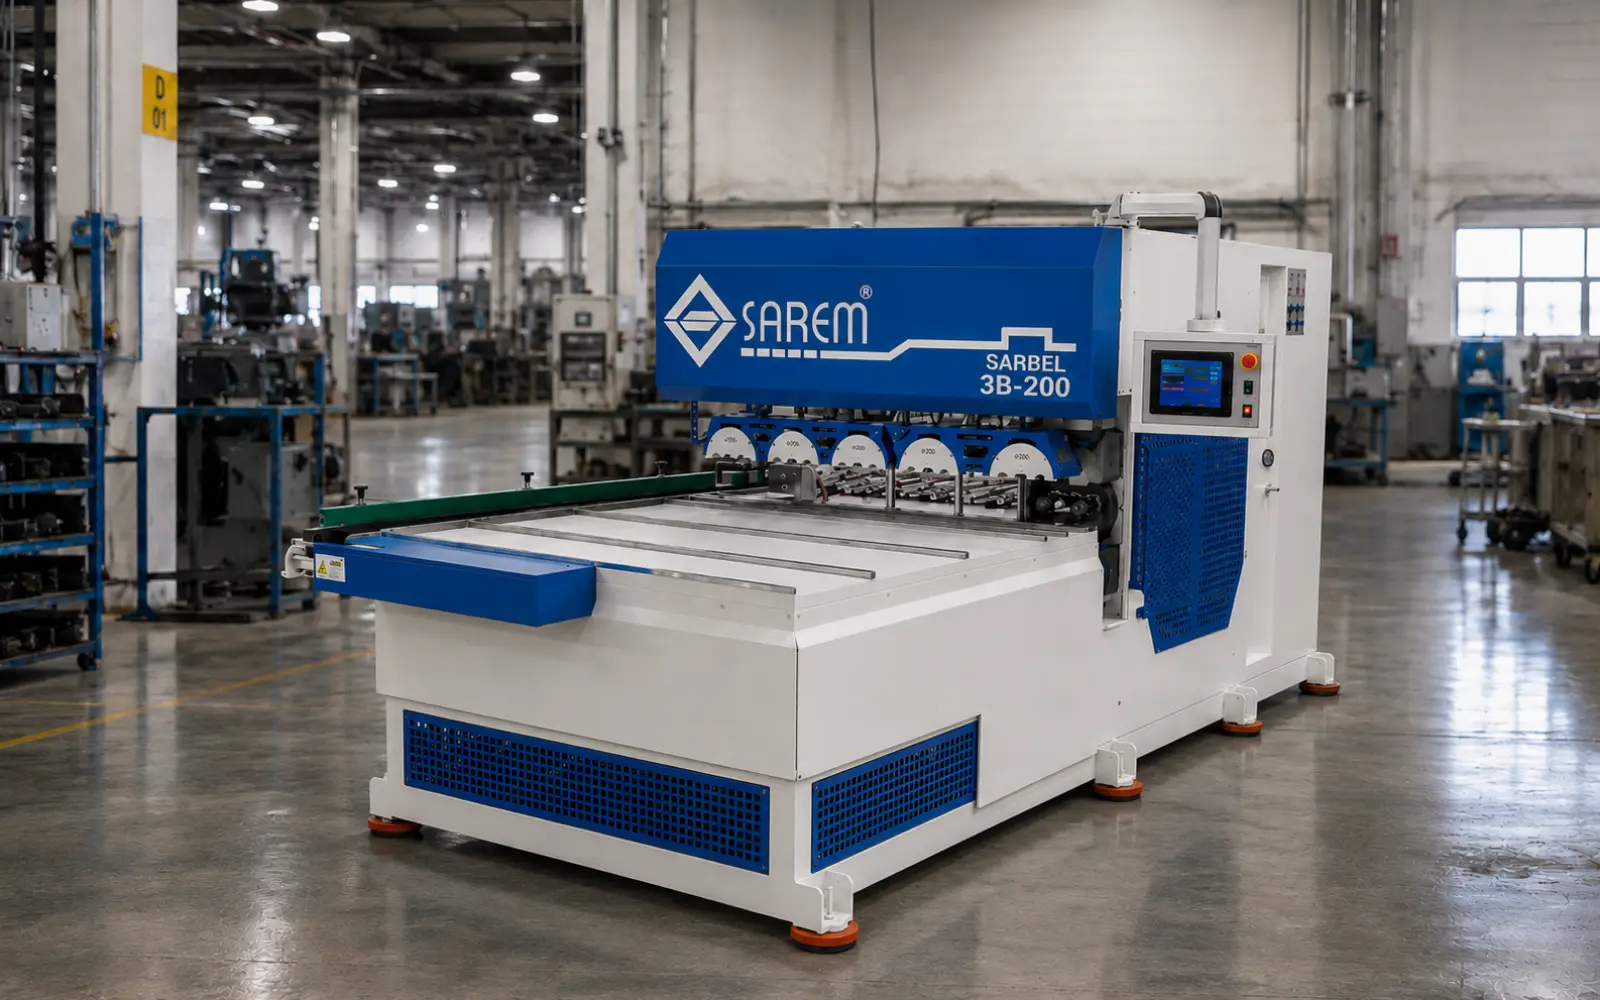
Çekici, borunun kontrollü hat hızında ilerlemesini sağlar. Rijit ürünler kesilip istiflenebilir; esnek borular sarıcılarla rulo hâline getirilebilir. Uygulamaya göre otomatik kesici, sarıcı, istifleme ve muflama makineleri kullanılır.
Malzemeye Göre Boru Ekstrüzyon Hatları
PE ve HDPE boru ekstrüzyon hatları
PE/HDPE hatlarında eriyik hazırlama, kalıp dağılımı, vakum kalibrasyonu, soğutma ve çekiş uyumu ürün geometrisinin korunması için birlikte yönetilir. Altyapı, sulama ve farklı endüstriyel uygulamalara yönelik boru tipleri proje gereksinimine göre ele alınır.
PVC boru üretim hatları
PVC’nin işleme karakteri, ekstrüder ve kalıp sisteminin yanı sıra kalibrasyon, soğutma, kesim ve gerekirse muflama operasyonlarının malzemeye uygun biçimde seçilmesini gerektirir.
PP-RC boru üretim hatları
PP-RC boru üretimi için hat; ürün çapı, katman yapısı ve hedef yüzey/ölçü kararlılığı dikkate alınarak yapılandırılır. Tek ve çok katmanlı uygulamalarda ekstrüderlerle kalıp kafasının proses uyumu önem taşır.
PEX-A ve damla sulama borusu hatları
PEX-A ile damla sulama borusu üretimi farklı ürün ve proses gereksinimlerine sahiptir. Ekstrüzyon, kontrol ve hat sonu ekipmanları her ürün ailesinin teknik yapısına göre ayrı şekilde projelendirilmelidir.
Entegre Hat Tasarımı Neden Önemlidir?
Bir makinenin tek başına iyi çalışması, hattın tamamında kararlı üretimi garanti etmez. Ekstrüder çıkışı, kalıp kafasındaki eriyik dağılımı, vakum seviyesi, soğutma düzeni, çekici kontrolü ve kesme ya da sarma operasyonu aynı üretim reçetesi etrafında uyumlu olmalıdır.
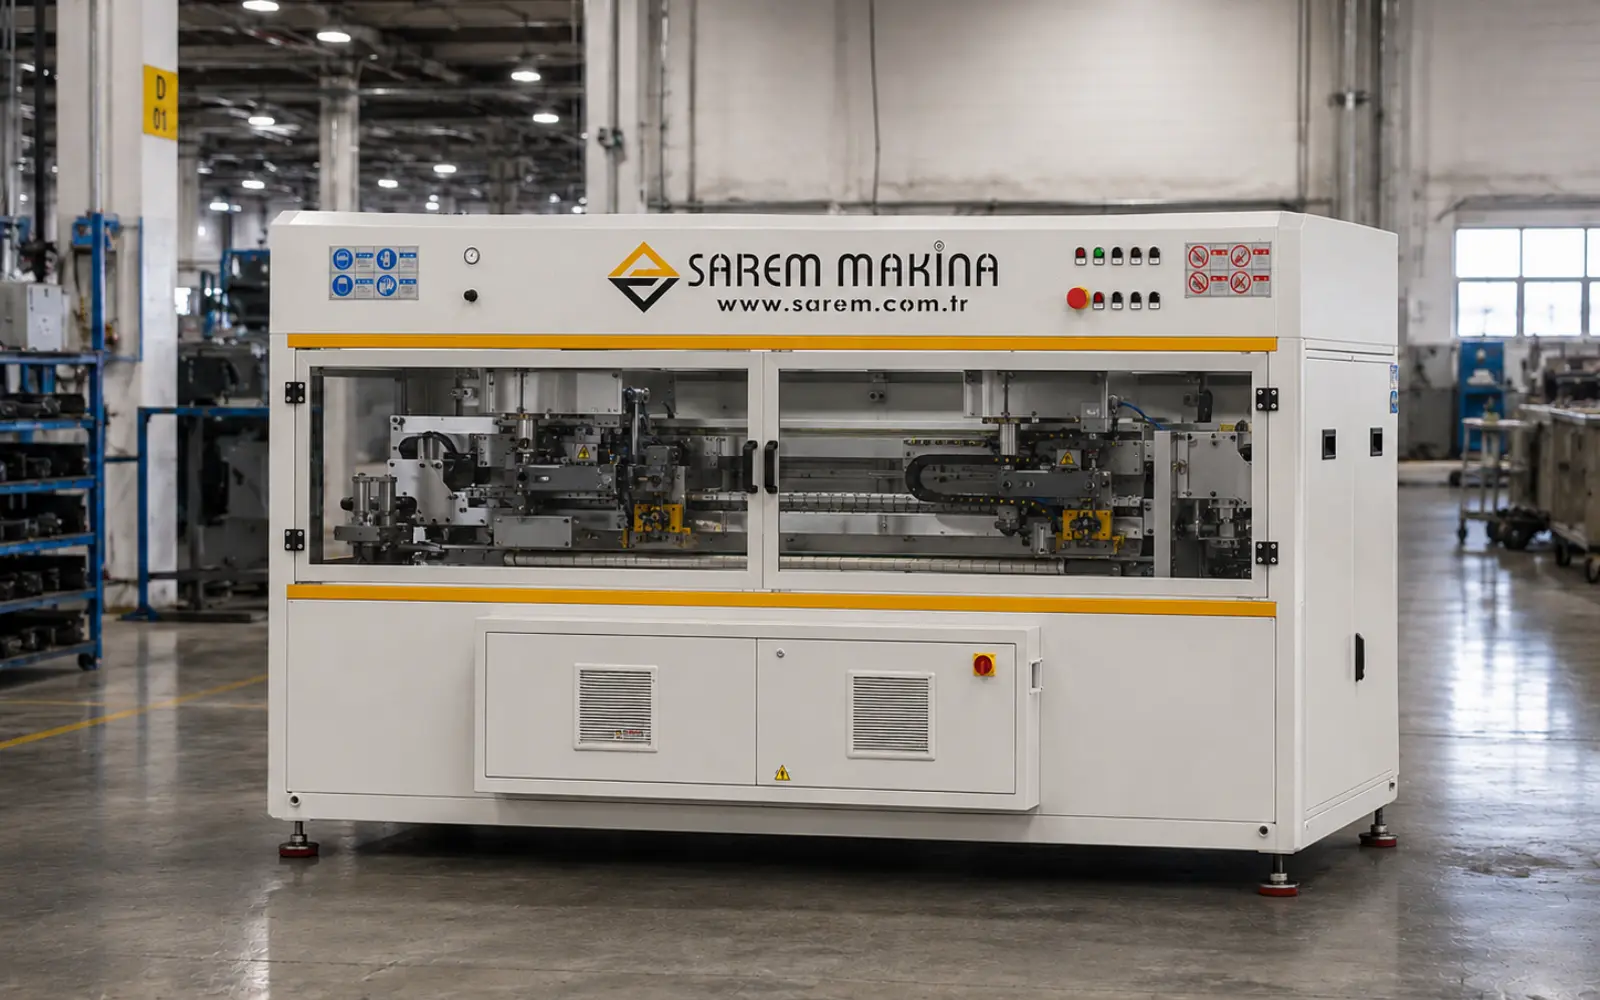
SAREM Makina, 2006’dan beri plastik boru üreticileri için ekstrüder, kalıp kafası, vakum ve soğutma tankı, çekici, kesici ve sarıcı sistemlerini proje bazında bir araya getirir. Böylece yatırım, tekil ekipman listesinden ziyade bütüncül bir boru üretim hattı olarak değerlendirilir.
Sık Sorulan Sorular
Boru ekstrüzyon makinesi ile komple hat aynı şey midir?
Hayır. Ekstrüder eriyiği hazırlayan ana makinedir; komple hat kalıp kafası, tanklar, çekici ve hat sonu ekipmanlarını da kapsar.
Hangi plastikler boru ekstrüzyonunda kullanılır?
SAREM’in proje alanlarında PE/HDPE, PVC, PP-RC ve PEX-A boru uygulamaları bulunur. Her malzeme için makine ve proses düzeni ayrı değerlendirilir.
Ekstrüzyon kalıp kafasının görevi nedir?
Kalıp kafası, eriyiği boru çevresine dağıtır ve hedef dairesel kesitin ilk geometrisini oluşturur.
Vakum tankı neden kullanılır?
Vakum kalibrasyonu, sıcak borunun dış geometrisinin kontrollü biçimde oluşturulmasına ve korunmasına yardımcı olur.
Boru ekstrüzyon hattı seçimi nasıl yapılır?
Hammadde, boru çapı, et kalınlığı, katman sayısı, ürün yapısı, hat sonu biçimi ve otomasyon ihtiyacı birlikte değerlendirilir.
Boru Ekstrüzyon Projenizi SAREM ile Değerlendirin
Üretmek istediğiniz borunun hammaddesini, çap aralığını, katman yapısını ve hat sonu gereksinimini paylaşın. SAREM Makina, projeniz için uygun boru ekstrüzyon makinesi ve yardımcı ekipman konfigürasyonunu teknik ölçütlerle değerlendirsin.
Boru ekstrüzyon hattınız için teknik görüşme talep edin.



Bir Yanıt